Artykuł sponsorowany
Jakie dane decydują o doborze profilu gumowego do nietypowej aplikacji przemysłowej
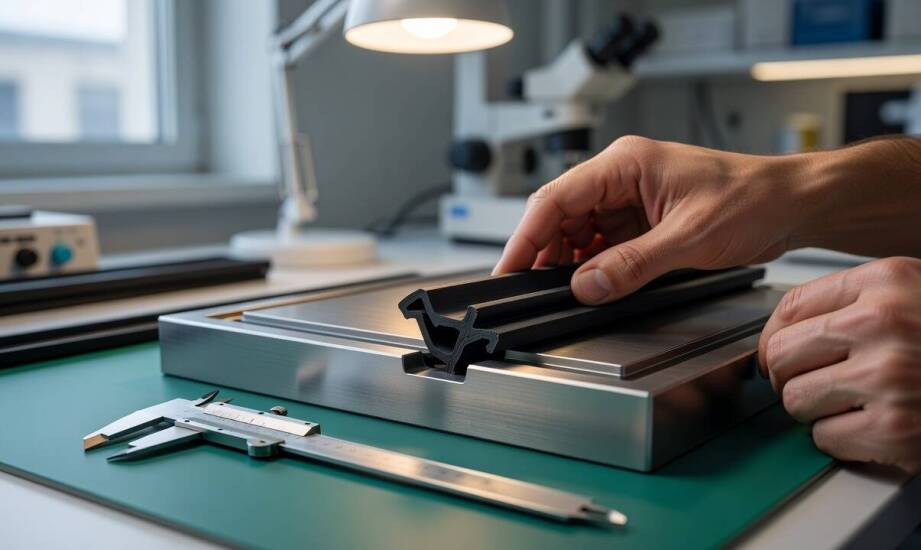
W nietypowych aplikacjach przemysłowych dwa pozornie identyczne gniazda uszczelniające mogą wymagać zupełnie różnych rozwiązań inżynieryjnych. Jeden przypadek może potrzebować profilu z gumy litej o wysokiej odporności mechanicznej, a drugi wykorzystania gumy porowatej ze względu na jej wybitne właściwości amortyzujące. Decydują o tym szczegółowe dane dotyczące warunków pracy maszyny, specyfiki środowiska oraz dokładnej geometrii całego układu. Brak analizy tych aspektów przed procesem zamówienia często prowadzi do szybkiej degradacji użytego materiału. Właściwy proces doboru wymaga dokładnego określenia parametrów granicznych już na początkowym etapie planowania konstrukcji.
Przeczytaj również: Kluczowe elementy skutecznej automatyzacji procesów przemysłowych
Wpływ parametrów aplikacji na dobór materiału
Temperatura pracy i rodzaj przetłaczanego medium stanowią fundament przy wyborze odpowiedniej mieszanki kauczukowej. Poszczególne polimery drastycznie różnią się pod kątem zachowania właściwości fizycznych w skrajnych warunkach. Odpowiednio skomponowany silikon może pracować w szerokim zakresie od około −70°C do 250°C, co świetnie sprawdza się w przemysłowych systemach grzewczych oraz chłodniczych. Specjalistyczne formuły oparte na kauczuku EPDM wytrzymują temperatury sięgające nawet 150–175°C, zachowując przy tym bardzo wysoką odporność na działanie wilgoci i czynników atmosferycznych. Mieszanki z gumy NBR wykazują natomiast optymalną użyteczność w środowiskach mocno zaolejonych, przy czym ich górna granica termiczna wynosi zazwyczaj od −40°C do około 125°C.
Przeczytaj również: Jak zadbać o godne pochowanie szczątków po ekshumacji? Poradnik domu pogrzebowego z Wrocławia
Kolejny techniczny aspekt dotyczy nacisku mechanicznego, który bezpośrednio definiuje wymaganą twardość gotowego uszczelnienia. Wartość ta dla większości standardowych profili przemysłowych mieści się w przedziale 40–90 w skali Shore A. Miększe warianty, osiągające 30–45 Shore A, idealnie dopasowują się do niewielkich krzywizn oraz ewentualnych nierówności powierzchni styku. Twardsze elementy zapewniają z kolei niezbędną odporność na silne, punktowe ściskanie w masywnych stalowych konstrukcjach.
Przeczytaj również: Jak drukarnia opakowań może wspierać rozwój Twojej marki?
Promień gięcia oraz przewidywana częstotliwość cykli pracy determinują ostateczny wybór między montażem statycznym a dynamicznym. Kauczukowe sznury zachowujące wysoką elastyczność znoszą wielokrotne zginanie bez ryzyka powstawania mikropęknięć. Struktura porowata doskonale tłumi generowane drgania sprzętu i zapewnia izolację akustyczną, podczas gdy guma lita gwarantuje znacznie większą wytrzymałość na ścieranie w miejscach narażonych na stałe, intensywne tarcie.
Wymagania montażowe, dopuszczenia i proces produkcji
Kształt rowka montażowego wpływa na ostateczną kompresję profilu, która decyduje o skutecznym zablokowaniu przepływu cieczy lub gazów. Tolerancje wymiarowe szczeliny powinny umożliwiać ściśnięcie uszczelki na poziomie od 18 do 25 procent jej pierwotnego rozmiaru, przy jednoczesnym uwzględnieniu odpowiedniej chropowatości metalu. Zbyt luźne ułożenie elementu generuje stałe nieszczelności układu, podczas gdy jego nadmierne dociśnięcie grozi trwałym odkształceniem wewnętrznej struktury i utratą właściwości sprężystych. Instalacje dynamiczne wymagają pozostawienia odpowiednich luzów, które zapobiegają blokowaniu ruchomych mechanizmów maszyny.
Wykorzystanie elastomerów w przemyśle spożywczym lub farmaceutycznym nakłada na inwestora konieczność ścisłej weryfikacji atestów higienicznych. Rozporządzenie (WE) nr 1935/2004 wyznacza ogólne ramy bezpieczeństwa materiałów kontaktujących się z żywnością, wykluczając bezpośrednie zastosowanie wielu powszechnych kauczuków. Proces tworzenia bezpiecznych profili opiera się na restrykcyjnych przepisach właściwych dla danej mieszanki bazowej. Ścisła kontrola składu chemicznego daje pewność braku migracji szkodliwych substancji do pakowanych produktów konsumpcyjnych.
Praktyka przemysłowa obnaża częste ograniczenia standaryzowanych linii asortymentowych. Zjawisko to dostrzega każdy doświadczony producent profili gumowych, zwłaszcza podczas modernizacji starszych maszyn produkcyjnych wymagających nietypowych rozwiązań technicznych. Gotowe elementy rzadko idealnie pasują do zmodyfikowanych gniazd lub zmienionych warunków ciśnieniowych wewnątrz instalacji.
Wykonywanie uszczelnień na podstawie zaawansowanej dokumentacji inżynieryjnej to domena wyspecjalizowanych podmiotów. Działająca w tym modelu łódzka spółka Specgum realizuje zamówienia opierające się na indywidualnych wytycznych materiałowych swoich odbiorców z sektora B2B. Produkcja dedykowana pozwala uzyskać niestandardowe kształty geometryczne, które bywają bardzo trudne do bezpiecznego dopasowania przy użyciu wyłącznie gotowych produktów z ogólnodostępnego katalogu.
Wielu ekspertów branżowych zaleca fizyczną weryfikację założeń projektowych przed uruchomieniem głównej linii wytwórczej. Przygotowanie próbnej partii detali daje cenną możliwość przetestowania wybranego materiału w docelowym gnieździe. Sprawdzenie zachowania elementu pod realnym obciążeniem roboczym umożliwia inżynierom ewentualną korektę docelowej twardości albo delikatną modyfikację obrysu zewnętrznego.
Spójna weryfikacja warunków technicznych układu
Trwała i bezawaryjna praca instalacji uszczelniającej zależy od rzetelnej oceny środowiska jej codziennego funkcjonowania. Analiza ekstremalnych amplitud temperatur, charakterystyki agresywnych mediów chemicznych, promieni gięcia oraz precyzyjnych wartości kompresji w rowku pozwala wykluczyć większość powszechnych usterek. Znalezienie odpowiedniego elementu zaczyna się od zmapowania sił mechanicznych działających w układzie, a dopiero w następnym kroku przechodzi do wyboru konkretnego wariantu wizualnego. Inwestycja w precyzyjne dopasowanie parametrów fizykochemicznych chroni całą infrastrukturę przed kosztownymi przestojami serwisowymi.
Kategorie artykułów
Polecane artykuły

Jak dostosowanie szablonów publishera może poprawić efektywność operacyjną?

Glinowodorek litu w produkcji nieorganicznych związków – nowe możliwości

Montaż konstrukcji stalowych: profesjonalne podejście i gwarancja bezpieczeństwa
